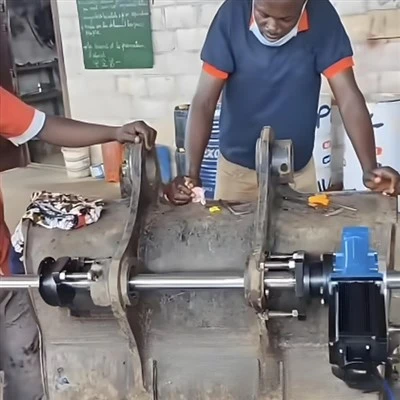
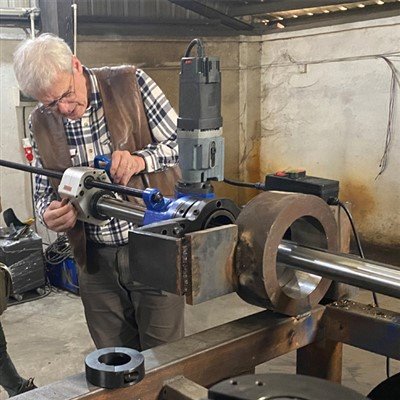
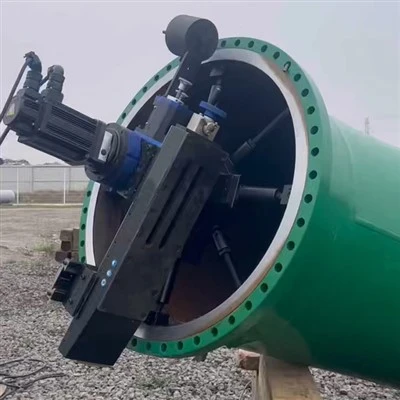
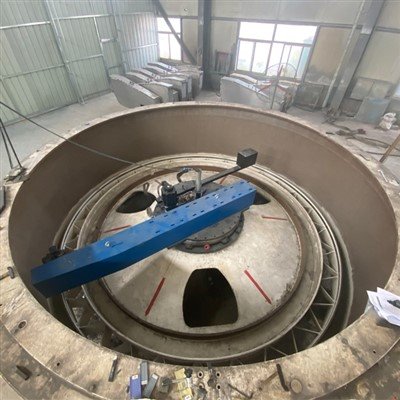
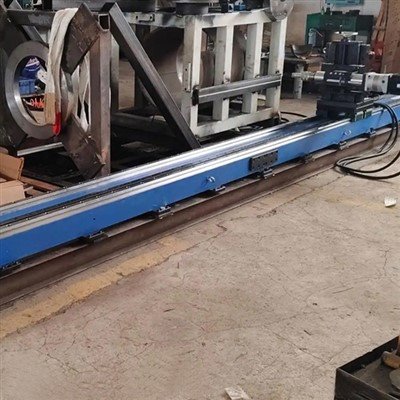
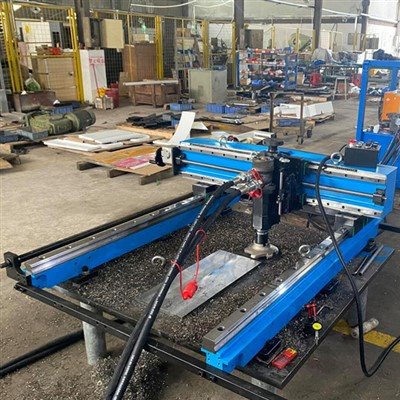
En escenarios que involucran el mantenimiento de maquinaria de construcción, conservación de equipos de minería y reparación de emergencia de instalaciones municipales, componentes como los orificios de los ejes y los asientos de los rodamientos en equipos de gran-escala son propensos a sufrir problemas como desgaste y deformación. Las máquinas perforadoras tradicionales, debido a su tamaño voluminoso y su falta de movilidad, a menudo son incapaces de realizar operaciones en el sitio. En consecuencia, las mandrinadoras portátiles-distinguidas por su flexibilidad y eficiencia-se han convertido en "equipos esenciales" para-tareas de mecanizado en obra. Sin embargo, muchos profesionales de la industria encuentran problemas como una precisión de mecanizado deficiente o daños en el equipo debido a una selección inadecuada del modelo o una operación no-estandarizada. Hoy, basándonos en la experiencia de aplicaciones prácticas, deconstruiremos la lógica detrás de la selección de una máquina perforadora portátil, resaltaremos los procedimientos operativos clave y brindaremos soluciones para problemas comunes, ayudando así a los profesionales de la industria a evitar obstáculos innecesarios.
Evitar errores en la selección: hacer coincidir los parámetros básicos con escenarios específicos
El principio básico al seleccionar una máquina perforadora portátil es la "compatibilidad de escenarios". La selección requiere una evaluación integral de factores como el diámetro del orificio a mecanizar, el tipo de material, el entorno operativo y los requisitos de precisión; se debe evitar la búsqueda ciega del simple hecho de que "los parámetros más altos son mejores".
En cuanto al diámetro de mecanizado, la gama de trabajo de las mandrinadoras portátiles actualmente disponibles en el mercado suele oscilar entre 20 mm y 500 mm, con importantes variaciones en la gama compatible entre los distintos modelos. Las mandrinadoras portátiles-de pequeña escala (diámetros de mecanizado: 20 mm–100 mm) son livianas y compactas-a menudo pesan menos de 10 kg-, lo que las hace ideales para la reparación de precisión de componentes como orificios de pasadores de excavadoras y asientos de cojinetes pequeños; son particularmente adecuados-para operaciones en alturas o dentro de espacios reducidos. Los modelos-de tamaño mediano (diámetros de mecanizado: 100 mm–300 mm) presentan mayor potencia y son capaces de manejar los requisitos de mecanizado del orificio del eje de equipos como cargadores de ruedas y trituradoras; Estas unidades, que suelen pesar entre 20 kg y 50 kg, suelen estar equipadas con soportes móviles que logran un equilibrio entre flexibilidad y estabilidad. Los modelos-de gran escala (diámetros de mecanizado: 300 mm–500 mm) están diseñados para el-mecanizado en el sitio de equipos-de servicio pesado-como tuneladoras y válvulas-de gran-escala-y normalmente requieren integración con un sistema de energía hidráulica; Si bien pueden ofrecer un poco menos de flexibilidad, ofrecen una eficiencia de mecanizado y una capacidad de carga superiores.
La compatibilidad con el material que se está mecanizando es igualmente crítica. Al mecanizar materiales estándar como acero al carbono o hierro fundido, una herramienta estándar de mandrinado de acero de alta velocidad-es suficiente para cumplir con los requisitos. Sin embargo, al mecanizar materiales de alta-resistencia-como acero inoxidable o acero aleado-es necesario utilizar una herramienta de perforación de carburo junto con un modelo de máquina de mayor-potencia (normalmente con una potencia de husillo de no menos de 3 kW). Esto evita el desgaste prematuro de la herramienta y un acabado superficial rugoso causado por una potencia insuficiente. Además, se debe tener en cuenta la naturaleza específica del entorno operativo: para operaciones en exteriores, seleccione un modelo con un alto índice de protección de ingreso (IP) para evitar que la lluvia y el polvo entren en el cuerpo de la máquina y comprometan su funcionamiento; para trabajos a gran-altura, dé prioridad a los modelos inalámbricos alimentados con baterías de iones de litio-para eliminar las limitaciones de los cables de alimentación y mejorar la seguridad operativa.
Los requisitos de precisión constituyen uno de los criterios centrales en el proceso de selección de máquinas. Para escenarios de mantenimiento de rutina, un modelo que ofrezca una precisión de posicionamiento de ±0,02 mm y una rugosidad superficial de Ra menor o igual a 1,6 μm es generalmente adecuado. Sin embargo, para el mecanizado de equipos de precisión (como la reparación de los orificios del husillo de máquinas herramienta), es imperativo seleccionar un modelo de alta-precisión equipado con un sistema de lectura digital (DRO) capaz de alcanzar una precisión de ±0,01 mm. Además, se debe prestar especial atención a la rigidez estructural de la máquina para evitar vibraciones durante el proceso de mecanizado, que de otro modo podrían provocar desviaciones en la precisión.
Etapas operativas clave: dominar los detalles para mejorar la calidad del mecanizado
El núcleo operativo de una máquina perforadora portátil gira en torno a tres etapas clave: "posicionamiento preciso", "corte estable" y "enfriamiento adecuado". Estas tres etapas impactan directamente tanto en la precisión del mecanizado como en la vida útil del equipo, y representan las áreas donde los principiantes son más propensos a cometer errores.
El posicionamiento preciso sirve como base. Antes de comenzar los trabajos se debe limpiar a fondo la superficie a mecanizar para eliminar posibles manchas de aceite u óxido, asegurándose de que el plano de referencia esté plano y nivelado. Se debe emplear un indicador de cuadrante o una herramienta de alineación láser para calibrar la coaxialidad entre la máquina perforadora y el orificio que se está mecanizando, manteniendo la desviación dentro de una tolerancia de 0,02 mm. Para los orificios que presentan un desgaste desigual, primero se debe realizar el rectificado y nivelación manual antes de montar la máquina perforadora; esto evita que el orificio se vuelva excéntrico después del mecanizado debido a un plano de referencia inclinado. Durante la instalación, todos los pernos de montaje deben apretarse firmemente; cuando sea necesario, se deben utilizar casquillos de expansión para anclar firmemente la máquina y evitar cualquier desplazamiento durante el proceso de mecanizado.
El corte estable requiere un control preciso de los parámetros de corte y las velocidades de avance. Seleccione una velocidad de husillo de herramienta de mandrinado adecuada según el diámetro del orificio y el material de la pieza de trabajo (normalmente 300 a 800 rpm para acero al carbono y 100 a 300 rpm para acero inoxidable). Mantenga una velocidad de avance uniforme (recomendada entre 0,1 y 0,3 mm/rev) para evitar una aceleración repentina, que podría provocar que la punta de la herramienta se astille o se formen escalones en la superficie mecanizada. Durante el proceso de corte, monitoree continuamente las condiciones de corte en tiempo real; Si se producen problemas como virutas excesivamente gruesas o humo, reduzca inmediatamente la velocidad del husillo o el avance. Al mismo tiempo, inspeccione la herramienta perforadora en busca de desgaste y reemplácela si es necesario.
Una refrigeración adecuada es crucial para prolongar la vida útil de la herramienta y mejorar la precisión del mecanizado. Al mecanizar materiales estándar, se puede utilizar un refrigerante emulsionado; sin embargo, al mecanizar materiales de alta-resistencia, se recomienda el uso de aceite de corte especializado, ya que no solo reduce las temperaturas de corte sino que también mejora la lubricación y reduce el desgaste de la herramienta. Asegúrese de que el refrigerante se rocíe uniformemente en la zona de corte para evitar un sobrecalentamiento localizado que podría provocar la deformación de la pieza de trabajo. Además, preste mucha atención a la limpieza del refrigerante, reemplazándolo periódicamente para evitar que entren impurezas en la interfaz de corte y comprometa la calidad del mecanizado.